Global / English
Human-Machine Interface (HMI) and Machine Vision Technology
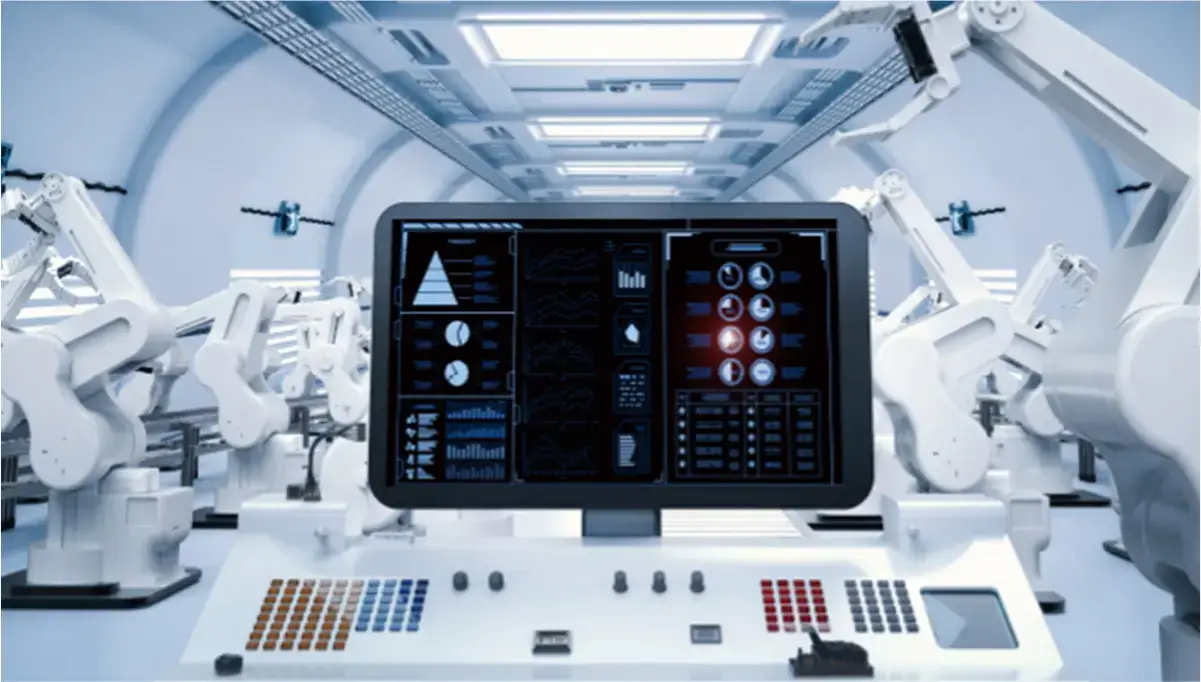
Machine vision involves capturing images through lenses and sensors, which are then processed by industrial computers. This technology is crucial for various applications in modern industrial environments.
Key Applications:
- Positioning: Accurately locating components for assembly.
- Inspection: Detecting defects to maintain quality standards.
- Measurement: Ensuring products meet specified dimensions.
- Identification: Verifying items for tracking and sorting.
- Sorting: Automating product categorization based on visual attributes.
Integration with AI Technology
Integrating AI enhances machine vision systems, enabling:
- Visual Guidance for Automation: Providing real-time feedback for process optimization.
- AdvancedAnalytics: Improving efficiency through data-driven insights.
- Predictive Maintenance: Anticipating equipment failures to reduce downtime.
Broader Applications Beyond Industry
Machine vision also plays a vital role in:
- Safety Monitoring: Detecting hazards and ensuring compliance.
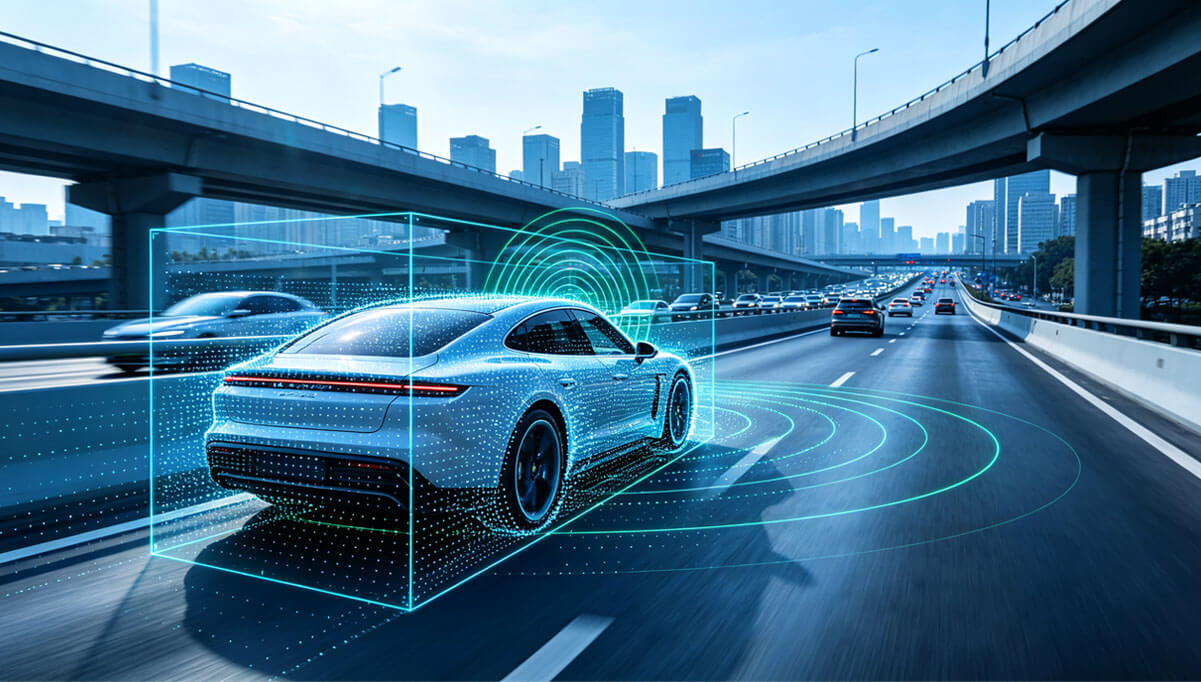
- Vehicle Navigation: Assisting in autonomous vehicle systems.
Our Product Offerings
At DIT, we provide advanced HMI and machine vision solutions, including:
- High-Performance Cameras: For accurate image capture in various settings.
- Industrial PCs: Robust computing for efficient data processing.
- PAI-Enhanced Software: Integrating AI for smarter automation.
Explore our innovative solutions to enhance productivity and streamline operations in your technological projects.



Recommended Products
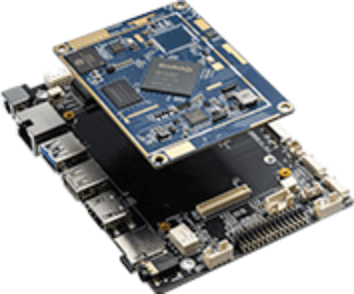
ARM Single Board Computer
High-performance industrial-grade motherboard with ARM architecture, featuring multiple interfaces, utilizing Rockchip and Qualcomm solutions, supporting various model customizations.
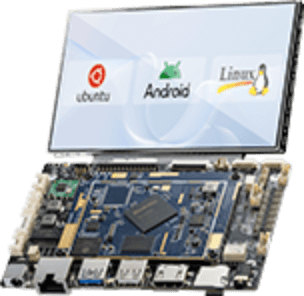
Industrial LCD Display Solutions
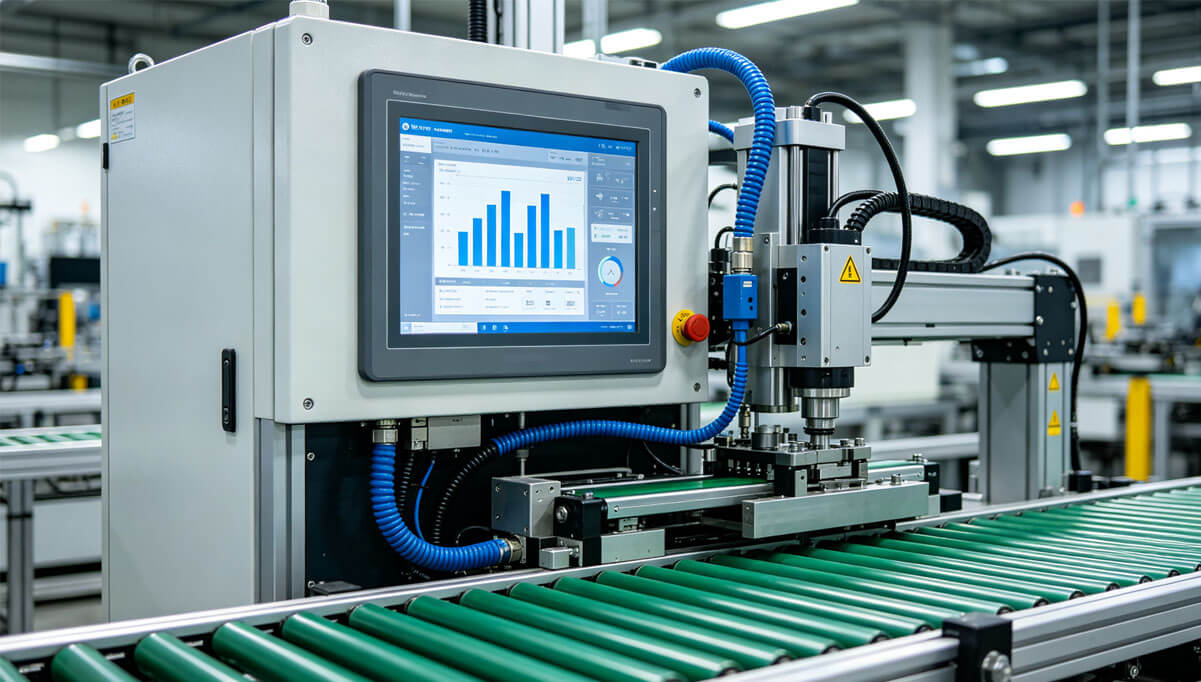
Specialized multi-functional LCD display module, capacitive touch screen + display screen + ARM industrial motherboard structure, flexible for various applications.
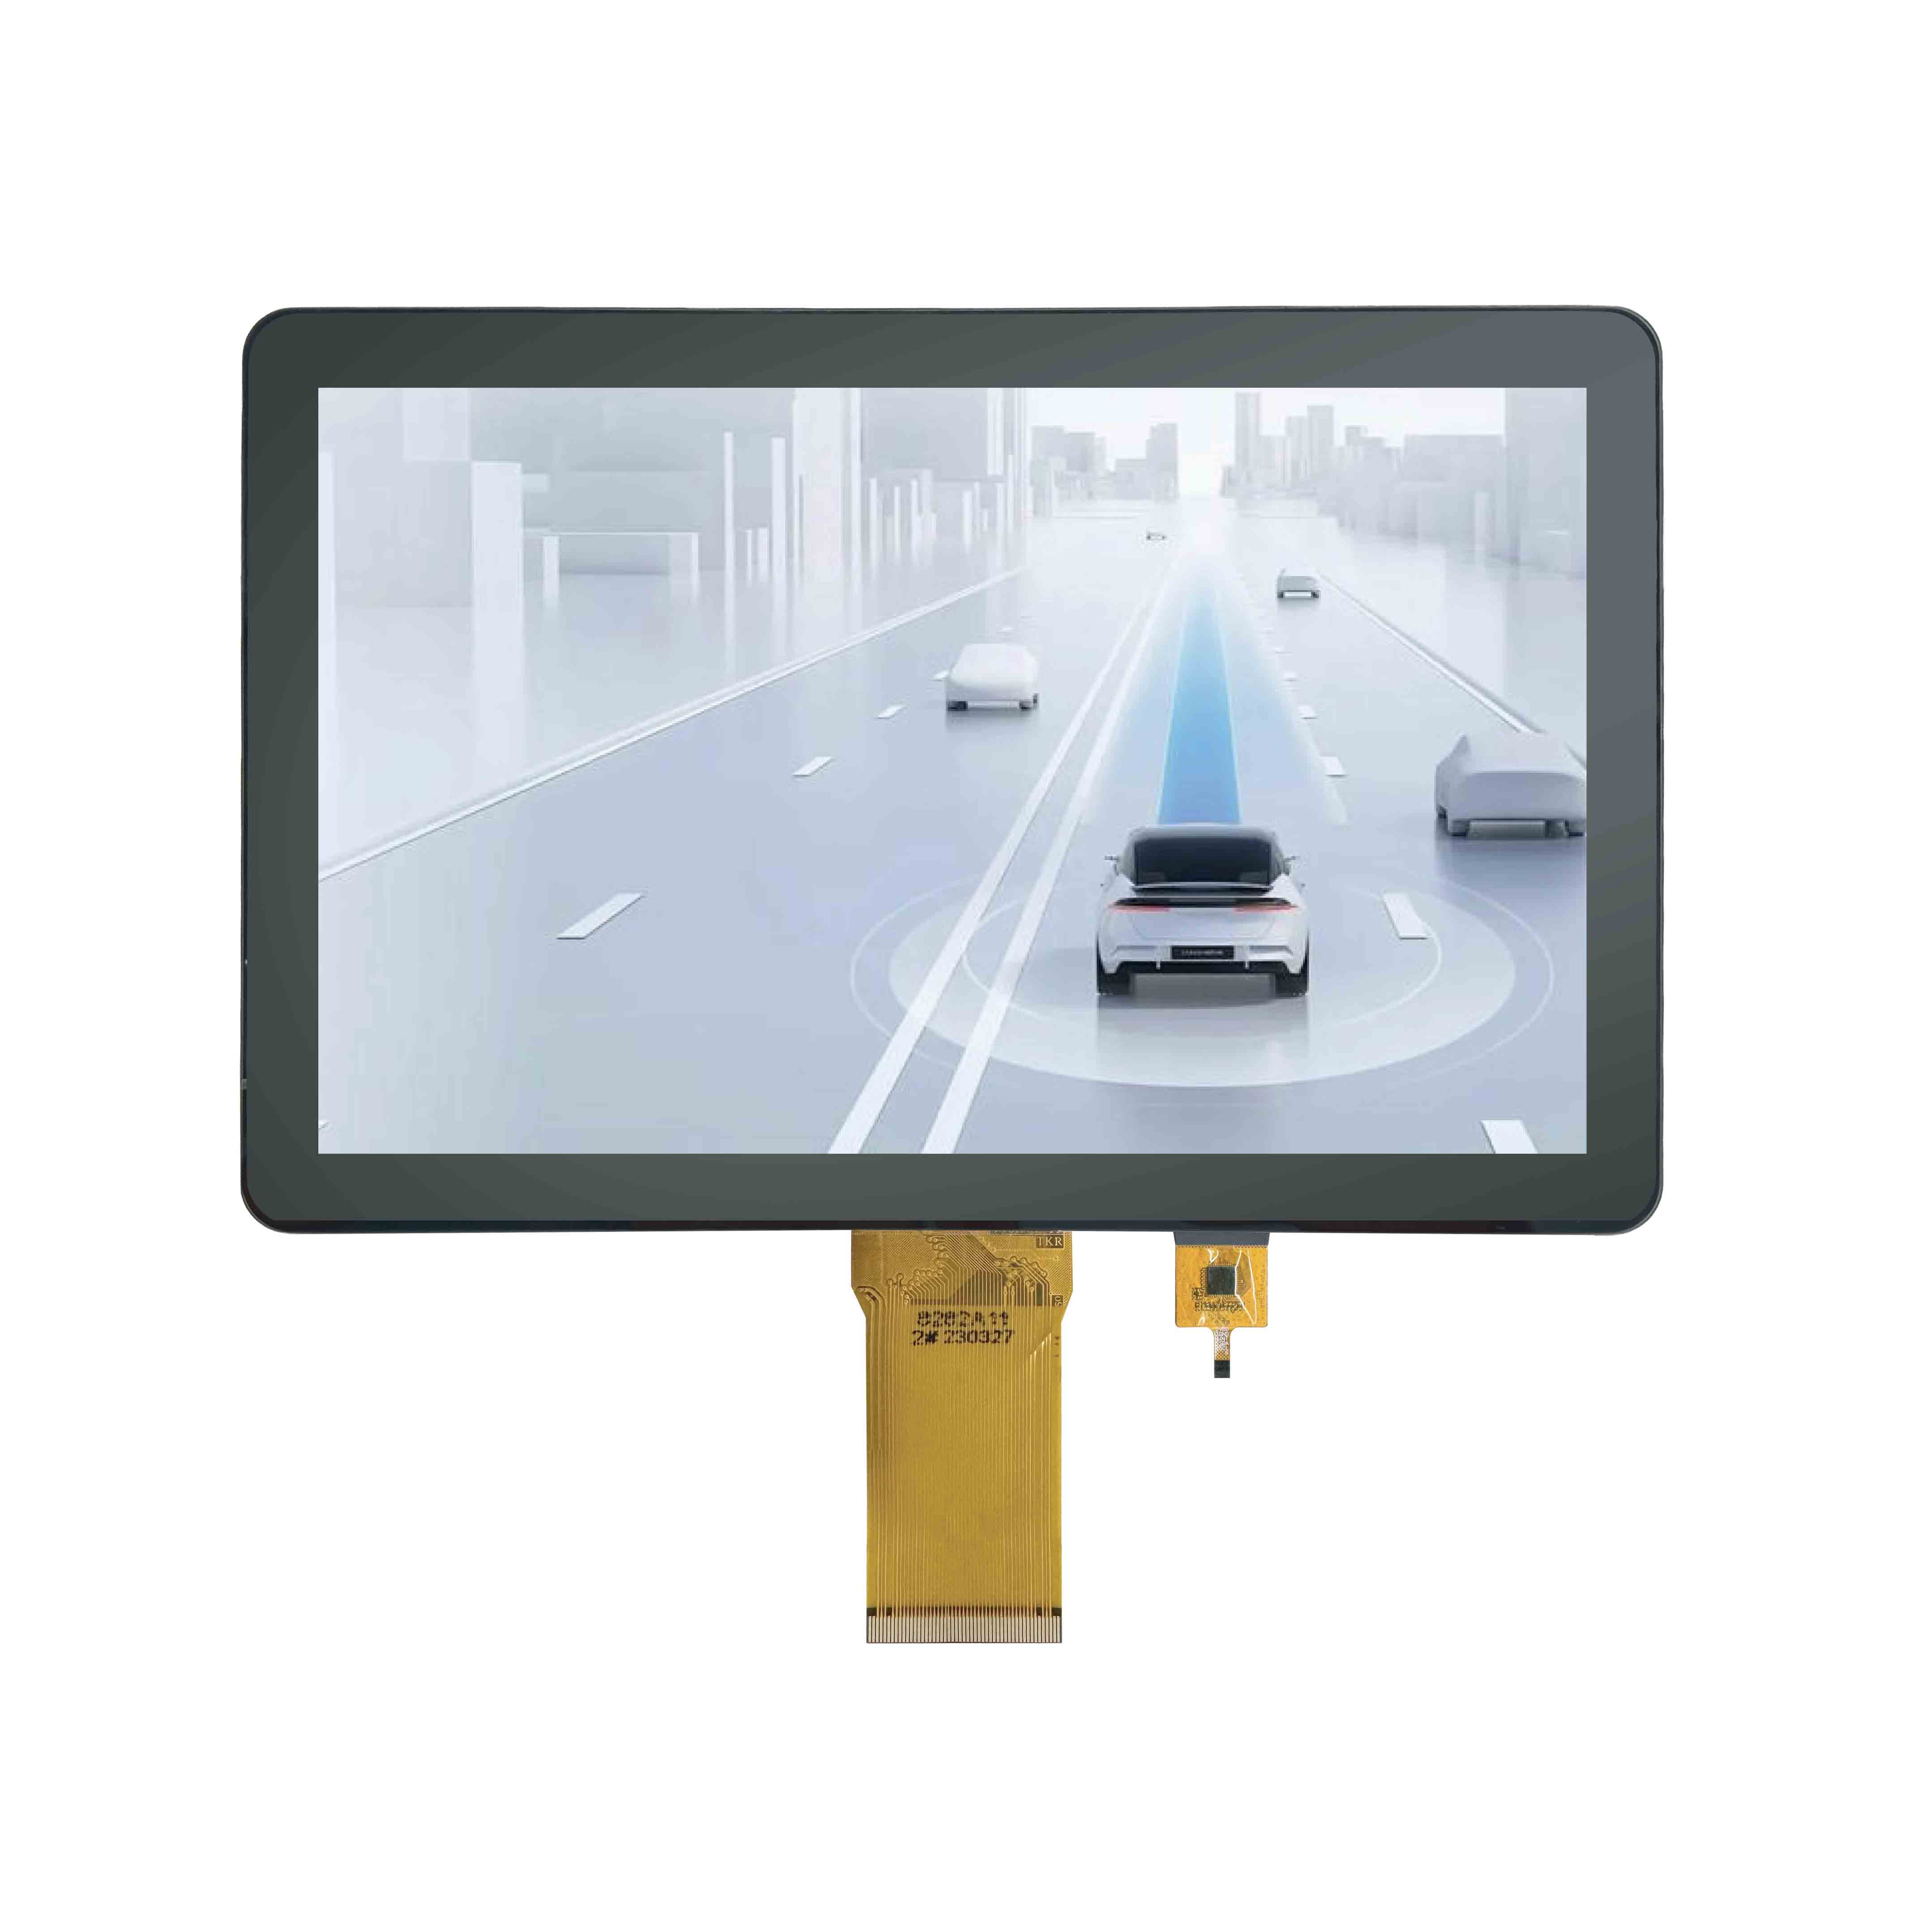
Industrial Touch LCD Assembly
The industrial touch LCD assembly integrates the touch panel, bonding structure, and TFT LCD module into one complete unit.
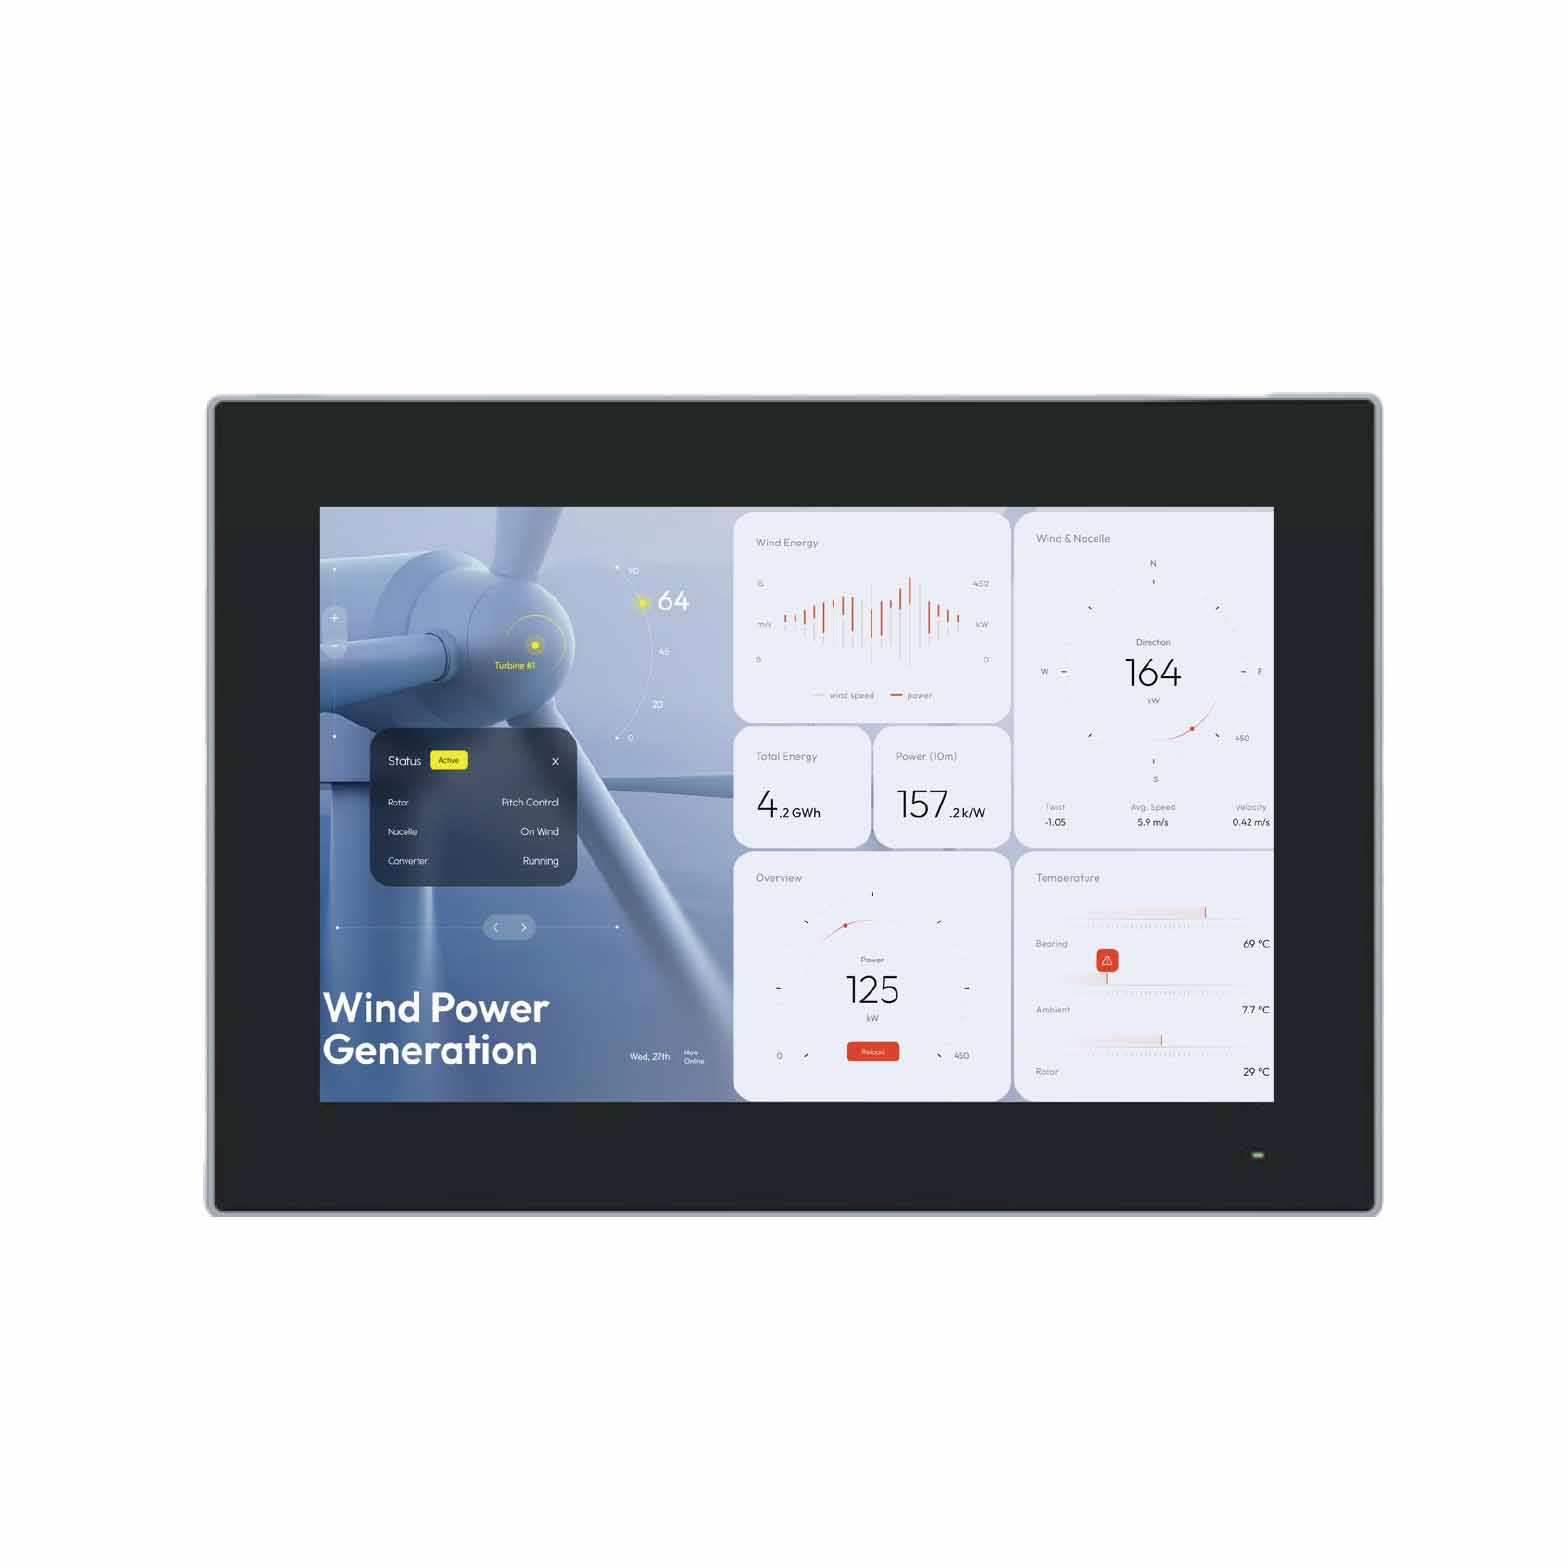
Industrial Touch Panel Monitor
Custom industrial-grade display panels with multiple mounting options and a durable all-aluminum alloy enclosure.
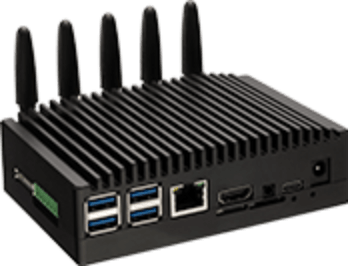
Industrial Mini PC Solutions
Integrated design with an industrial-grade casing, dustproof and interference-resistant, rich interfaces, suitable for harsh industrial environments, stable operation, and high durability.
Industrial Panel PC Solutions
Customizable models, full-view LCD screen with no visual blind spots, industrial-grade 10-point capacitive touch screen, supports embedded or wall-mounted installation.
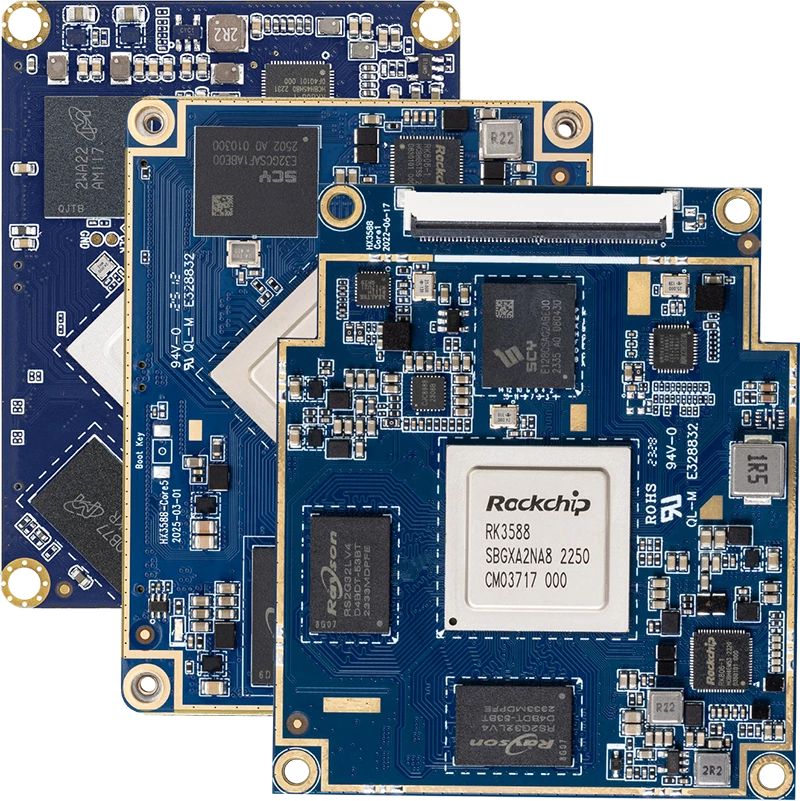
ARM System on Module
Modular ARM System on Module + carrier board architecture, supporting multiple platforms for industrial HMI, edge computing terminals, and intelligent control systems, with long-term industrial-grade lifecycle and technical support.